چرا روشهای سنتی مدیریت موجودی در بحرانها شکست میخورند؟
یکی از بزرگترین و فلجکنندهترین چالشهایی که امروز مدیران ارشد، مدیران کارخانه و صاحبان کسبوکار با آن دستوپنجه نرم میکنند، معمای پیچیده و حلنشدنی «مدیریت موجودی» است. در روشهای سنتی و رایج تولید که ریشه در تفکر تولید انبوه (Mass Production) دارند، خطوط تولید و ماشینآلات همواره باید با حداکثر ظرفیت کار کنند تا مدیران مالی بتوانند روی کاغذ، هزینههای سرانه را کاهشیافته نشان دهند. اما نتیجهی واقعی این رویکرد در کف کارگاه (گمبا) چیست؟ انباشت سرسامآور قطعات در میانایستگاهها، پر شدن انبارهای مواد اولیه و محصول نهایی، حبس شدن نقدینگی حیاتی سازمان در قالب کالاهای فروشنرفته و در نهایت، توقفهای طولانیمدت خط تولید به دلیل ناهماهنگی میان بخشهای مختلف. این همان چرخهی معیوبی است که تایچی اوهنو، معمار بزرگ سیستم تولید تویوتا، آن را ریشهی تمام اتلافها میداند.
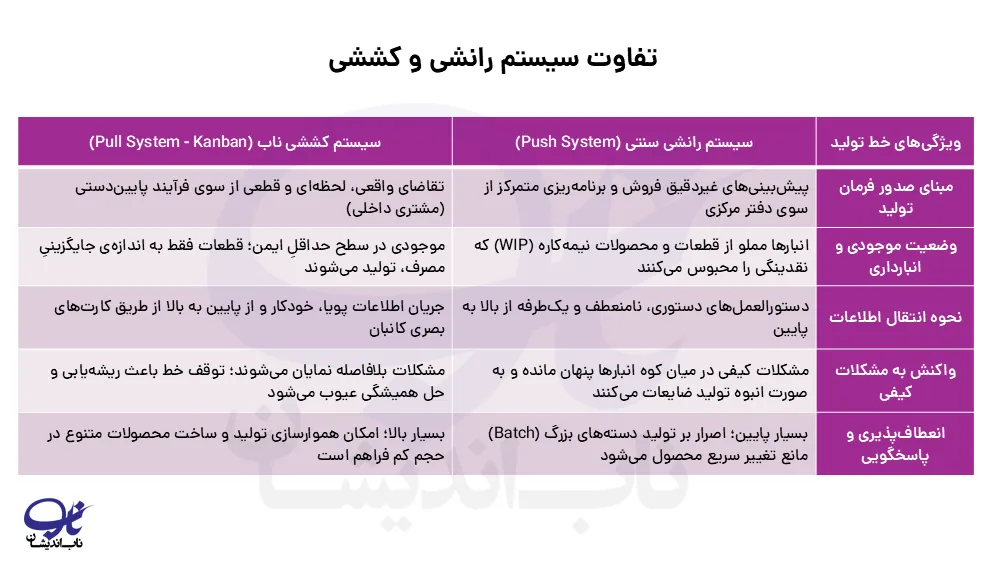
بسیاری از سازمانها برای حل این مشکل، به جای اصلاح ریشهها، به خرید نرمافزارهای گرانقیمت مدیریت انبار، ساخت سولههای جدید یا استخدام پرسنل بیشتر روی میآورند؛ غافل از اینکه مشکل در کمبود فضا یا نرمافزار نیست، بلکه در «سیستم فکری» حاکم بر خط تولید است. در تفکر سنتی، هر ایستگاه کاری قطعات را با بالاترین سرعت ممکن تولید کرده و به ایستگاه بعدی «هل میدهد» (سیستم رانشی یا Push)، بدون آنکه بداند آیا ایستگاه بعدی در آن لحظه اصلاً به این قطعات نیاز دارد یا خیر، و آیا ظرفیت پردازش آنها را دارد؟ در این مقاله جامع و تحلیلی، با بررسی عمیق اصول ۱۸، ۱۹ و ۲۰ از کتاب اصول مدیریت محیط کار، پرده از راز سیستم کششی (Pull)، ایده سوپرمارکت، معجزه کارتهای کانبان و اهمیت حیاتی کاهش زمان تبدیل (SMED) برمیداریم. ما قدمبهقدم یاد میگیریم که چگونه تویوتا توانست با تغییر زاویه دید، انبارداری سنتی را حذف کرده و جریانی روان، چابک و به شدت سودآور ایجاد کند.
تولد ایده از یک فروشگاه: سیستم سوپرمارکت تویوتا چیست؟
الگوبرداری تایچی اوهنو از سوپرمارکتهای آمریکایی
شاید باورش سخت باشد، اما یکی از بزرگترین نوآوریهای صنعتی جهان، نه در یک آزمایشگاه مهندسی پیچیده، بلکه از مشاهدهی دقیقِ نحوه کار یک فروشگاه مواد غذایی الهام گرفته شد. در حوالی سالهای ۱۹۵۱ یا ۱۹۵۲، یکی از همکاران تایچی اوهنو که از ایالات متحده آمریکا بازدید کرده بود، با تعدادی اسلاید رنگی به ژاپن بازگشت. او برای تیم تویوتا توضیح داد که در آمریکا نوعی فروشگاه مدرن به نام «سوپرمارکت» وجود دارد که در خروجیِ آن تنها یک صندوقدار نشسته است. برخلاف فروشگاههای سنتی که مشتری باید از فروشنده درخواست کالا میکرد، در سوپرمارکت خریداران با چرخدستیهای خود وارد میشوند، دقیقاً همان اقلامی را که میخواهند، به همان تعدادی که در آن لحظه نیاز دارند، از قفسهها برمیدارند و در خروجی پول آن را میپردازند. این روش نهتنها هزینههای عملیاتی فروشگاه را به شدت کاهش میداد، بلکه به مشتریان نیز آزادی عمل میداد تا بر اساس بودجه و نیاز روزمره خود، اقتصادیتر و دقیقتر خرید کنند.
این توصیفات ساده، جرقهای درخشان و انقلابی در ذهن اوهنو روشن کرد: «چه میشود اگر در کارخانه نیز، یک فرآیند تولیدی (ایستگاه بعدی) دقیقاً مانند یک مشتری عمل کند و به همان شکلی که مشتری از قفسهی سوپرمارکت خرید میکند، نیازهای خود را از فرآیندِ قبلی (ایستگاه بالادستی) تامین کند؟» بر این اساس، در حدود سال ۱۹۵۳، اوهنو رویکرد جدیدی را در تویوتا پایهگذاری کرد که در ابتدا به آن «سیستم سوپرمارکت» میگفتند. در این سیستمِ ایدهآل، فرآیندهای بعدی به عنوان مشتریان به ایستگاه قبلی مراجعه کرده و فقط قطعاتی را که در آن لحظه نیاز داشتند، برمیداشتند. این دقیقاً تجلیِ فیزیکی و اجرای مفهوم «تولید بهنگام» (Just-in-Time) در کف کارگاه بود.
سیستم کششی (Pull) در برابر سیستم رانشی (Push)
برای درک عظمت این تغییر پارادایم، اوهنو در کتاب خود داستان فروشندگان سنتی «توفو» (پنیر سویا) در ژاپن را مثال میزند. در روش سنتی ژاپنی، فروشنده توفو هر روز صبح در محله راه میافتاد، بوق میزد و محصول تازه خود را درب منزل مشتریان تحویل میداد. در نگاه اول، این سیستم خدماترسانی بسیار راحت و مشتریمدارانه به نظر میرسید، اما در واقعیت، سیستمی پرهزینه، غیرمنعطف و غیراقتصادی بود. اوهنو تحلیل میکند که اگر شما به عنوان مشتری، به یک دسته پیازچه نیاز داشتید و فروشنده آن را به درب منزل شما میآورد، ممکن بود از روی رودربایستی یا برای توجیه زحمتِ او، یک ترب سفید اضافه هم بخرید که اصلاً نیازی به آن نداشتید (ایجاد زباله، اتلاف منابع و خرید مازاد). از سوی دیگر، اگر خرید خود را به تاخیر میانداختید تا دقیقاً زمان مصرف فرا برسد، ممکن بود وقتی فروشنده به محله شما میرسد، تمام بارش تمام شده باشد و شما دست خالی بمانید.
این داستان ظریف، استعارهای بسیار دقیق از «سیستم رانشی» (Push) در کارخانههای امروزی است. در سیستم رانشی سنتی، به محض اینکه یک قطعه ساخته میشود، اپراتور آن را به سمت ایستگاه بعدی «هل میدهد»، فارغ از اینکه آیا ایستگاه مونتاژ در آن لحظه ظرفیت پذیرش دارد؟ آیا فرمان خودرو و سایر قطعات مکمل نیز آماده هستند؟ یا اصلاً در برنامه تولید امروز به آن موتور نیازی هست؟ نتیجهی این کار، تلنبار شدن بینظمِ قطعات، ایجاد انبارهای میانیِ تصادفی در کف کارگاه و مختل شدن کل فرآیند مونتاژ است. در مقابل، سیستم کششیِ الهامگرفته از سوپرمارکت، کاملاً برعکس عمل میکند: فرآیند قبلی دست از تولید میکشد و تنها زمانی قطعهی جدید میسازد که فرآیند بعدی (مشتری)، محصولی را از قفسهی او بردارد. این تغییر جهتِ استراتژیک از هل دادن به کشیدن، سنگبنای تفکر ناب است.
سیستم کانبان (Kanban)؛ مغز متفکر و سیستم عصبی خط تولید
کارتهای کانبان چگونه کار میکنند؟
وقتی شما موفق شدید خط تولید خود را از یک جریانِ کور، به یک زنجیره از سوپرمارکتهای هوشمند تبدیل کنید، نیازمند ابزاری هستید که این جریان را کنترل کرده و اطلاعات را به صورت لحظهای و بدون خطا بین ایستگاهها جابهجا کند. اینجا بود که «سیستم کانبان» به عنوان مغز متفکر و سیستم عصبی تویوتا متولد شد. در سیستم کشش سوپرمارکتی، فرآیندهای قبلی (بالادستی) حکم یک تأمینکننده یا قفسه فروشگاه را دارند. زمانی که واحد مونتاژ (مشتری)، قطعات مورد نیاز خود را از قفسهها برداشت میکند، فرآیند قبلی موظف است دقیقاً همان تعداد قطعهای را که برداشته شده، دوباره بسازد تا جای خالیِ قفسه را پر کند.
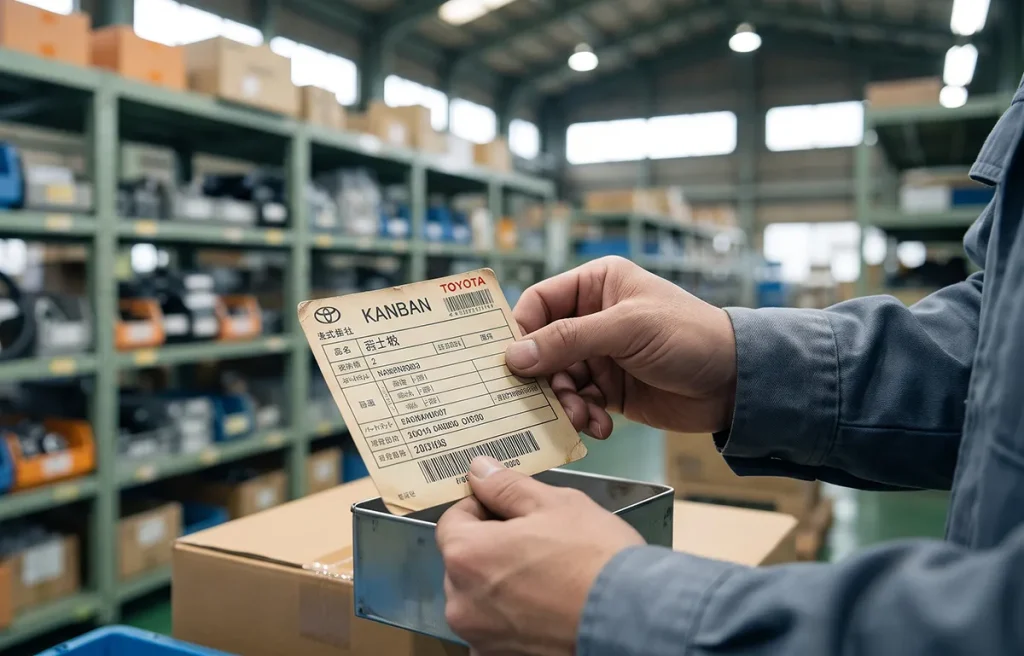
این اطلاعات از طریق برگهها یا کارتهای کوچکی به نام «کانبان» (Kanban) منتقل میشود. وقتی یک ایستگاه، مثلاً سبدی حاوی ۱۰ قطعه را از سوپرمارکتِ ایستگاه قبل برمیدارد، کارت کانبانی که روی آن سبد قرار دارد جدا شده و به ایستگاه قبلی فرستاده میشود. این کارت اکنون به عنوان یک سفارش تولید قطعی عمل میکند. برای درک عمیقتر این مکانیزم، استاد کاظم موتابیان در تحلیلهای خود از این سیستم، اینگونه روشنگری میکنند که قلب تپندهی نظریه اوهنو در واقع یک تغییر نگرش ساده اما بنیادین است: به جای تولیدِ کورکورانه و هل دادن قطعات به فرآیند بعدی، باید اجازه دهیم فرآیند بعدی مانند یک مشتریِ آگاه به انبار فرآیند قبلی مراجعه کند. وقتی ظرف خالی همراه با کارت کانبان به ایستگاه قبل برمیگردد، دقیقاً فرمان میدهد که چه مقدار محصول مصرف شده و چه مقدار باید جایگزین شود. این نگاه سیستماتیک، نهتنها از اضافه تولید جلوگیری میکند، بلکه سطح موجودی را همیشه در نقطهی بهینه نگه میدارد. ایشان در همین راستا مطالعه دقیق منابع تخصصی نظیر کتاب کانبان از آغاز تا پایان را برای تسلط بر ظرایف اجرایی این ابزار ضروری میدانند.
مقاومتهای سازمانی در برابر تغییر به سیستم کششی
پیادهسازی چنین سیستم انقلابیای هرگز در فضایی آرام و بدون تنش اتفاق نیفتاده است. اوهنو در کتاب به صراحت از مقاومتهای شدید سازمانی در برابر استقرار کانبان پرده برمیدارد. در آن زمان، هم اپراتورها و هم مدیران ارشد و میانی به شدت از این ایده عجیب و غریب میترسیدند. منطق سنتی و توهمات ذهنیِ رایج به آنها میگفت که کارِ درست، کار کردنِ بیوقفه ماشینآلات، تولید حداکثری و پر کردن انبارهاست تا در صورت خرابی دستگاهها یا تاخیر تامینکنندگان، خطِ مونتاژ متوقف نشود.
استراتژی اوهنو برای غلبه بر این مقاومت، شروع از مقیاس کوچک بود. او ابتدا سیستم کانبان را فقط در محدوده بخش ماشینکاری خودش پیاده کرد و سپس، وقتی به مقام مدیریت کارخانه اصلی ارتقا یافت، توانست آن را بهطور یکپارچه به سایر بخشها از جمله عملیات مونتاژ، بدنهسازی و فرمدهی گسترش دهد. اوهنو تاکید میکند که یک قانون طلایی در اجرای کانبان وجود دارد: شما باید ابتدا سیستم کانبان را در داخل شرکت خود و در لجستیک درونکارخانهای مسلط کنید؛ تنها زمانی که سازمان شما این سیستم را به خوبی هضم کرد و ظرفیتهای آن شکوفا شد، مجاز هستید آن را برای مدیریت تامین قطعات از تامینکنندگان بیرونی به کار بگیرید.
چالش بزرگ سیستم کششی: زمانهای طولانیِ تعویض قالب (Setup Time)
چرا بدون تبدیل سریع (SMED)، کانبان بیفایده است؟
وقتی شما تصمیم میگیرید با استفاده از مکانیزم کارتهای کانبان و مفهوم سوپرمارکت، جلوی اضافه تولید را بگیرید و فقط قطعاتی را تولید کنید که مصرف شدهاند، ناگهان با یک مانع مهیب و ترسناک در کف کارگاه روبرو میشوید: زمان تنظیم و آمادهسازی دستگاهها. در سیستم تولید بهنگام، اندازه دستههای تولیدی باید تا حد ممکن کوچک باشد تا انعطافپذیری حفظ شود. اگر قرار باشد خط مونتاژ نهایی هر یک ساعت یک بار به نوع متفاوتی از یک قطعه نیاز داشته باشد، ایستگاه قبلی باید بتواند قالبهای دستگاه پرس یا تزریق خود را به سرعت تعویض کند تا قطعه جدید را بسازد.
اما اگر تعویض یک قالب ساعتها زمان ببرد، عملاً نمیتوانید دستههای کوچک تولید کنید. در چنین شرایطی، مدیران بهانهای عالی پیدا میکنند تا دوباره به سنگرِ «تولید دستهای بزرگ» (Batching) پناه ببرند. آنها استدلال میکنند که برای سرشکن کردن این زمان از دسترفته، باید در هر بار تنظیم، هزاران قطعه از یک نوع تولید شود. اوهنو با قدرت این توهم را میشکند و تاکید میکند که برای کارکرد صحیح سیستم کانبان، کاهش زمان و هزینه تبدیل دستگاهها یک ضرورتِ استراتژیک است. درک همین ضرورتِ بیبدیل بود که منجر به توسعه تکنیک SMED (کاهش زمان تعویض قالب به کمتر از ده دقیقه) شد.
تجربه شگفتانگیز تویوتای برزیل در کاهش زمان آمادهسازی
برای اثبات اینکه کاهش زمان تبدیل حتی در خشنترین شرایط صنعتی هم ممکن است، اوهنو تجربه بینظیر شعبه تویوتای برزیل در فرآیند آهنگری داغ را نقل میکند. آهنگری، به دلیل ایجاد پوستههای اکسیدی و نیاز به تنظیمات میلیمتری، دشوارترین فرآیند برای پیادهسازی تبدیل سریع به شمار میرفت و عرف صنعت این بود که باید دستههای بزرگ تولید شود.
اما تویوتای برزیل در آن مقطع زمانی، کوچکترین خودروساز جهان بود و ماهیانه تنها حدود ۴۰ خودرو مونتاژ میکرد. این کارخانه برای تولید محصولات خود به ۶۰ نوع قطعه آهنگری مختلف نیاز داشت، اما تامینکنندگان حاضر به پذیرش این سفارشات خرد نبودند. خرید در حجم بالا و انبار کردن نیز به دلیل خواب سرمایه قطعا به ورشکستگی ختم میشد. در نتیجه، آنها یک دستگاه آهنگری خریدند تا تمام ۶۰ قطعه را خودشان بسازند.
درک عظمت کاری که در این کارخانه انجام شد، نیازمند یک کالبدشکافی ریاضی است که استاد موتابیان در بررسیهای خود به زیبایی آن را تبیین کردهاند. با فرض تولید روزانه ۲ خودرو (۱۰ خودرو در هفته) و نیاز به ۶۰ نوع قطعه، آنها باید برای مصرف یک هفته خود، از هر قطعه دقیقاً ۱۰ عدد تولید میکردند. این یعنی دستگاه آهنگری باید روزانه ۱۲ بار قالب عوض میکرد (۶۰ قطعه در ۵ روز). در حالت سنتی، هر تعویض قالب ۱ ساعت زمان میبرد؛ یعنی ۱۲ ساعت در روز فقط صرف خاموشی و تنظیم دستگاه میشد و زمانی برای تولید باقی نمیماند! راهکار اوهنو صریح و قاطع بود: زمان تبدیل باید به ۱۰ دقیقه کاهش یابد. با رساندن زمان تبدیل به ۱۰ دقیقه و اختصاص ۵ دقیقه برای تولید هر قطعه، آنها توانستند در هر روز ۱۲ بار تغییر وضعیت داده و تمام نیازهای خود را در همان روز برطرف کنند.
مهندسان برزیلی با ترکیب سه راهکار کلیدی این معجزه را رقم زدند:
۱. جدا کردن کارهای بیرونی (نظیر آمادهسازی ابزار) پیش از خاموش کردن دستگاه.
۲. استفاده از سیستمهای ریلی و کشویی برای جابهجایی قالبهای سنگین.
۳. استفاده از قیدهای راهنمای فنری که نیاز به سعی و خطا و زدن قطعات تستی را به صفر رساند.
آیا این سیستم فقط برای کارخانههای تولیدی و صنعتی است؟
یکی از بزرگترین مقاومتهای ذهنی که مدیران هنگام آشنایی با مفاهیمی نظیر کانبان و SMED با آن مواجه میشوند، تصورِ محدود بودنِ این ابزارها به صنایع سنگین و خطوط مونتاژ است. اما واقعیت این است که تفکر ناب مرز و بوم نمیشناسد و محدود به تولید فیزیکی نیست. استاد موتابیان با اشاره به تجربهی عینی پیادهسازی این سیستمها در مدیریت امور دفتری و خدماتیِ مجموعه ناباندیشان، نشان میدهند که چگونه گرهِ شیفت کردنِ مداوم بین وظایف گوناگون باز میشود. در محیطهای خدماتی، جابهجایی تمرکز از یک پروژه (مثلاً امور انتشاراتی) به پروژهای دیگر (آموزش یا مشاوره)، همان «زمان تبدیل» است که اگر مدیریت نشود، اتلاف زمانِ عظیمی به همراه دارد. آنها با بهکارگیری تکنیکهای تبدیل سریع (SMED) در ساختار دفتری و استفاده از بردهای بصریِ کانبان برای مدیریت گردش کار، توانستند هر سه نوع فعالیت خود را به صورت همزمان، چابک و بدون افت کیفیت به پیش ببرند.
نتیجهگیری: چابکی سازمان با ترکیب سوپرمارکت، کانبان و SMED
کتاب اصول مدیریت محیط کار؛ راهنمای جامع شما برای استقرار سیستم کششی
پیادهسازی تفکر ناب، یک سفر خطی و سطحی نیست. شما هرگز نمیتوانید سیستم مخربِ انبارداری انبوه را حذف کنید مگر آنکه مفهوم عمیق «سوپرمارکت» را در تمام ایستگاههای کاری خود نهادینه کرده باشید. نمیتوانید این سوپرمارکتها را اداره کنید مگر آنکه کارتهای «کانبان»، جریان اطلاعات را مدیریت کنند. و کانبانهای شما با شکست مواجه میشوند، مگر آنکه به کمک تکنیکهای جسورانهی «SMED»، زمان آمادهسازی و تعویض وضعیتهای خود را از ساعتها به چند دقیقه کاهش داده باشید.
اگر رهبر سازمانی هستید که از توقفهای طولانی، انبارهای شلوغ، و خوابِ سرمایه به ستوه آمدهاید، زمان آن فرا رسیده است که به سراغ ریشههای اصیل این دانش بروید. مطالعه دقیق کتاب «اصول مدیریت محیط کار: ۳۶ اصل مدیریتی از خالق سیستم تولید تویوتا»، یک نقطه شروع استراتژیک است. این کتاب که با ظرافت توسط کاظم موتابیان و مریم دربندی ترجمه شده و توسط انتشارات ناب اندیشان به چاپ رسیده است، نقشه راهِ قطعیِ گذار به مدیریت ناب را در اختیار شما قرار میدهد.
نکته بسیار مهم و متمایزکننده این است که این اثر صرفاً یک ترجمه ساده از متون مدیریتیِ خشک نیست. در جایجای این کتاب، استاد کاظم موتابیان با اشراف کامل، مفاهیمی را که توسط اوهنو بهصورت سربسته یا بسیار مختصر بیان شدهاند، کاملاً باز، شفاف و قابلفهم کردهاند. ایشان با تکیه بر تجربه عملیِ ۳۰ سالهی خود در محیط واقعی کار، توضیحات، مثالهای بومی و راهکارهایی را به متن افزودهاند که ارزش مشاورهای فوقالعادهای به کتاب بخشیده است. این ارزش افزوده به شما کمک میکند تا آموزههای کانبان و کاهش زمان تبدیل را نه به عنوان یک تئوری انتزاعی، بلکه به عنوان یک راهکار کاملاً عملیاتی و بومیسازیشده در خطوط تولید و سازمان خود با موفقیت پیادهسازی کنید.